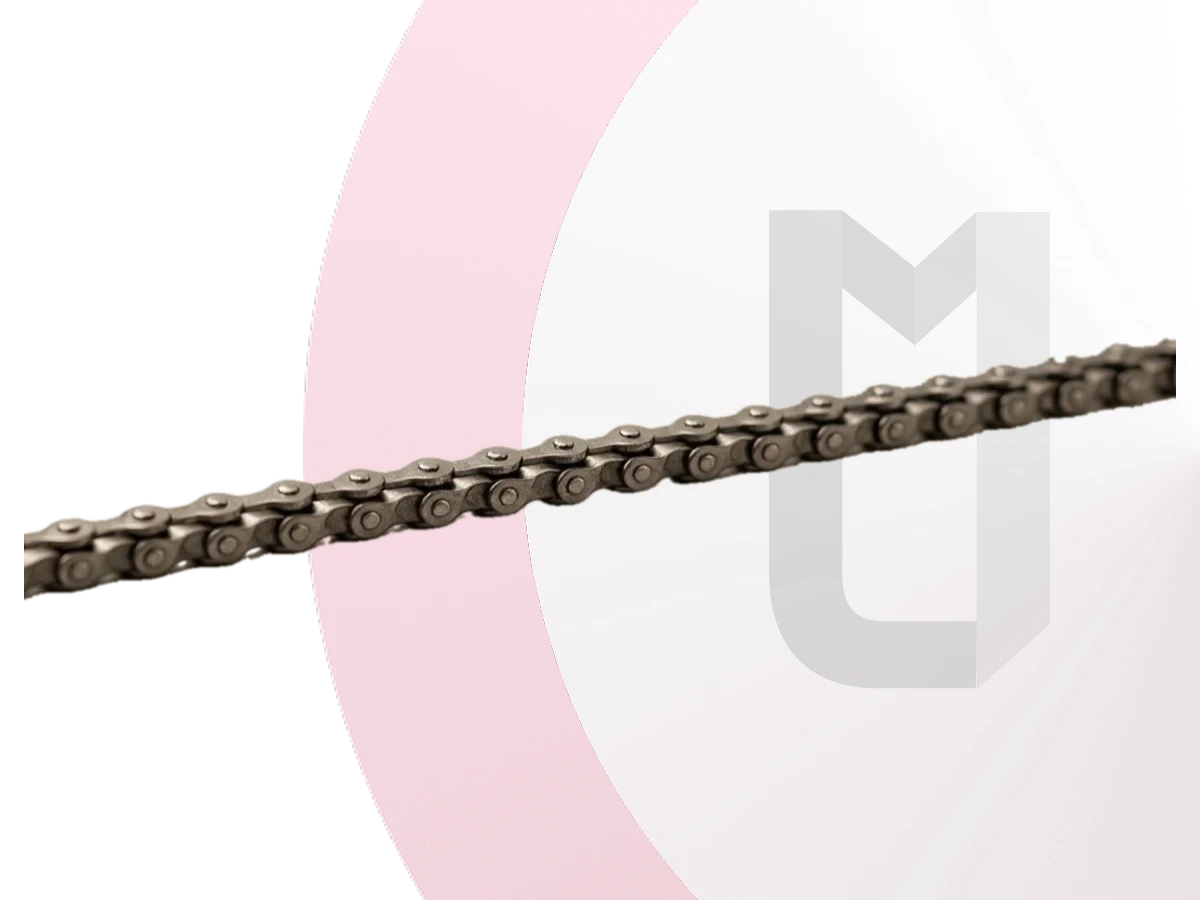
Цепь тяговая в Новосибирске
Введение
Цепь тяговая представляет собой ключевой элемент конвейерного и подъёмно-транспортного оборудования, предназначенный для передачи тягового усилия от привода к рабочим органам. В отличие от приводных цепей, передающих вращательное движение между валами, тяговые цепи выполняют функцию непосредственного перемещения грузов, что определяет специфику их конструкции и условий эксплуатации.
Данный материал адресован инженерам-механикам, специалистам по обслуживанию конвейерного оборудования, работникам горнодобывающей и перерабатывающей промышленности, а также студентам технических специальностей. Мы подробно рассмотрим конструктивные особенности тяговых цепей, их классификацию, материалы изготовления, технические характеристики и области рационального применения. Все данные приведены в соответствии с действующими государственными стандартами и проверены по авторитетным техническим источникам.
Что представляет собой тяговая цепь
Тяговая цепь — это гибкий тяговый орган, состоящий из последовательно соединённых звеньев, который служит для перемещения грузов по заданной траектории или передачи тягового усилия на рабочие органы конвейера. В отличие от грузоподъёмных цепей, работающих на растяжение при подъёме груза вертикально, тяговые цепи перемещают груз преимущественно в горизонтальной или наклонной плоскости, что накладывает особые требования к их износостойкости и способности работать в условиях абразивного воздействия.
Основное отличие тяговой цепи от приводной заключается в характере воспринимаемых нагрузок. Приводная цепь передаёт крутящий момент и работает преимущественно на растяжение в замкнутом контуре передачи, тогда как тяговая цепь воспринимает тяговое усилие от перемещаемого груза и собственных рабочих органов, а также динамические нагрузки, возникающие при загрузке и разгрузке материала. Кроме того, тяговые цепи часто работают в условиях повышенной запылённости, влажности и абразивного износа, что требует особого внимания к твёрдости поверхностей трения.
Согласно классификации, принятой в конвейеростроении, тяговые цепи подразделяются на несколько основных типов. Наиболее распространёнными являются пластинчатые цепи, состоящие из штампованных пластин, соединённых валиками или втулками. Также применяются сварные круглозвенные цепи, отличающиеся простотой конструкции и низкой стоимостью. Литые цепи используются в специальных применениях, где требуется сложная конфигурация звеньев.
Классификация тяговых цепей
Многообразие конструкций конвейеров и условий их эксплуатации привело к созданию нескольких типов тяговых цепей, каждая из которых оптимальна для определённого круга задач. Понимание различий между ними позволяет правильно выбрать цепь для конкретного применения и обеспечить надёжную работу оборудования.
- Пластинчатые тяговые цепи (наиболее распространённый тип, состоящий из штампованных пластин, соединённых валиками и втулками; обеспечивают высокую точность зацепления со звёздочками и плавность хода; применяются в конвейерах средней и большой производительности для перемещения различных грузов).
- Сварные тяговые цепи (изготавливаются из круглой стали путём сварки отдельных звеньев; отличаются простотой конструкции, низкой стоимостью и пространственной гибкостью; применяются в тихоходных конвейерах небольшой производительности).
- Литые тяговые цепи (звенья изготавливаются методом литья из ковкого чугуна или стали; позволяют получать звенья сложной конфигурации для крепления рабочих органов; отличаются большой массой и невысокой надёжностью по сравнению со штампованными аналогами).
- Комбинированные тяговые цепи (сочетают литые внутренние звенья с наружными штампованными пластинами; применяются в специальных конвейерах, где требуется сочетание прочности и сложной формы присоединительных элементов).
Стандартизация тяговых цепей осуществляется по нескольким государственным стандартам. ГОСТ 588-81 регламентирует тяговые пластинчатые цепи, устанавливая их типы, основные параметры и размеры. ГОСТ 2319-81 определяет требования к сварным грузовым и тяговым цепям типа А. Соблюдение этих стандартов гарантирует взаимозаменяемость и предсказуемые характеристики изделий.
Конструкция и принцип работы
Конструкция тяговой цепи определяется её назначением и условиями эксплуатации. Рассмотрим типовое устройство пластинчатой тяговой цепи, которая является наиболее распространённым типом в современном конвейеростроении.
Внутреннее звено такой цепи состоит из двух пластин, в которые запрессованы втулки. На втулках свободно установлены ролики, которые при работе цепи перекатываются по направляющим и входят в зацепление с зубьями звёздочек. Наружное звено образовано двумя пластинами, жёстко соединёнными с валиками. При сборке цепи валики наружных звеньев проходят через втулки внутренних звеньев, образуя шарнирное соединение.
- Пластины (несущие элементы, воспринимающие растягивающие усилия от перемещаемого груза; изготавливаются из качественной углеродистой или легированной стали; форма пластин может быть прямой, изогнутой или с присоединительными элементами в виде лапок и ушек).
- Валики (оси) (цилиндрические стержни, соединяющие пластины наружных звеньев; воспринимают изгибающие нагрузки и обеспечивают шарнирное соединение звеньев).
- Втулки (полые цилиндрические детали, запрессованные в пластины внутренних звеньев; служат подшипниками скольжения для валиков и обеспечивают равномерное распределение нагрузки в шарнире).
- Ролики (свободно вращающиеся цилиндрические детали, установленные на втулках; уменьшают трение между цепью и направляющими, а также между цепью и зубьями звёздочек).
- Присоединительные элементы (специальные пластины с лапками, скребки, планки и другие детали, закрепляемые на цепи для непосредственного взаимодействия с грузом; конфигурация этих элементов определяется типом конвейера).
Принцип работы тяговой цепи заключается в следующем. Приводная звёздочка, получающая вращение от электродвигателя через редуктор, входит в зацепление с роликами или втулками цепи и сообщает ей поступательное движение. Цепь движется по замкнутой траектории, определяемой системой направляющих и поворотных звёздочек. На рабочей ветви цепи закреплённые на ней рабочие органы захватывают груз и перемещают его к месту разгрузки. На холостой ветви цепь возвращается в исходное положение.
Материалы изготовления и термическая обработка
Долговечность и надёжность тяговой цепи в значительной степени определяются качеством материала, из которого изготовлены её детали, и правильностью термической обработки. Тяговые цепи работают в условиях постоянных знакопеременных нагрузок и абразивного износа, что предъявляет повышенные требования к прочности, износостойкости и усталостной выносливости материала.
Для изготовления пластин, валиков и втулок тяговых цепей применяются конструкционные углеродистые и легированные стали. Наиболее распространёнными марками являются сталь 45, сталь 40Х и сталь 65Г. Сталь 45 представляет собой качественную конструкционную углеродистую сталь, содержащую от 0,42 до 0,50 процента углерода. Согласно ГОСТ 1050-2013, механические свойства стали 45 после нормализации характеризуются пределом текучести не менее 355 МПа и временным сопротивлением не менее 600 МПа. Такое сочетание прочности и пластичности делает сталь 45 пригодной для изготовления валов, звёздочек и других деталей конвейерного оборудования.
Для деталей, работающих в условиях повышенного абразивного износа, применяется сталь 65Г — рессорно-пружинная сталь с высоким содержанием углерода и марганца. Согласно ГОСТ 14959-2016, химический состав стали 65Г включает: углерод — 0,62–0,70%, кремний — 0,17–0,37%, марганец — 0,90–1,20%, хром — не более 0,25%, никель — не более 0,25%, медь — не более 0,20%, сера — не более 0,035%, фосфор — не более 0,035%. Марганец в данной стали является основным легирующим элементом, повышающим прокаливаемость, прочность и износостойкость.
Механические свойства стали 65Г после закалки при температуре 830 градусов Цельсия в масле и отпуска при 470 градусах Цельсия характеризуются следующими показателями: предел текучести — не менее 785 МПа, временное сопротивление разрыву — не менее 980 МПа, относительное удлинение — не менее 8 процентов, относительное сужение — не менее 30 процентов. Твёрдость деталей после такой обработки находится в диапазоне 241–285 HB в зависимости от сечения.
Для особо ответственных применений, где требуется сочетание высокой поверхностной твёрдости и вязкой сердцевины, применяются современные методы упрочнения, включая цементацию с глубиной слоя до 15–20 процентов диаметра прутка. Такая обработка обеспечивает поверхностную твёрдость до 800–820 HV при сохранении высокой ударной прочности сердцевины, что значительно увеличивает срок службы цепи в тяжёлых условиях эксплуатации.
Химический состав и механические свойства сталей 45 и 65Г
| Параметр | Сталь 45 (ГОСТ 1050-2013) | Сталь 65Г (ГОСТ 14959-2016) | Примечание |
|---|---|---|---|
| Углерод (C), % | 0,42–0,50 | 0,62–0,70 | Высокое содержание углерода повышает прочность |
| Марганец (Mn), % | 0,50–0,80 | 0,90–1,20 | Марганец улучшает прокаливаемость |
| Предел текучести, МПа | ≥ 355 | ≥ 785 | Сталь 65Г значительно прочнее |
| Временное сопротивление, МПа | ≥ 600 | ≥ 980 | Разница почти в 1,6 раза |
| Относительное удлинение, % | ≥ 16 | ≥ 8 | Сталь 45 более пластична |
Технические характеристики и типоразмеры
Тяговые цепи характеризуются рядом параметров, определяющих их эксплуатационные возможности и совместимость с элементами конвейера. К основным характеристикам относятся номер цепи, шаг, разрушающая нагрузка, ширина пластин и масса одного погонного метра.
Стандартный ряд тяговых пластинчатых цепей по ГОСТ 588-81 включает типоразмеры от М20 до М900. Номер цепи указывает на значение разрушающей нагрузки в килоньютонах. Например, цепь М20 имеет разрушающую нагрузку не менее 20 кН, цепь М112 — не менее 112 кН, а цепь М900 — не менее 900 кН. Шаг цепи для различных типоразмеров варьируется в широких пределах: от 40 мм для лёгких цепей до 1000 мм для тяжёлых исполнений.
Разрушающая нагрузка характеризует прочность цепи и определяет максимальное усилие, которое она способна выдержать без разрушения. Для тяговых цепей этот показатель может составлять от 20 кН для лёгких цепей до 900 кН для особо тяжёлых исполнений. При подборе цепи обязательно учитывается коэффициент запаса прочности, который для тяговых цепей обычно принимается в диапазоне от 6 до 10 в зависимости от ответственности конвейера и характера нагрузки.
Для тяговых сварных цепей типа А по ГОСТ 2319-81 предусмотрен ряд калибров от 5 до 16 мм с шагом от 18,5 до 45 мм. Рабочая нагрузка для таких цепей составляет от 2,5 кН для калибра 5 мм до 25,5 кН для калибра 16 мм, а разрушающая нагрузка — от 10 до 102 кН соответственно.
Основные параметры тяговых пластинчатых цепей по ГОСТ 588-81
| Номер цепи | Разрушающая нагрузка, кН | Шаг цепи, мм | Применение |
|---|---|---|---|
| М20 | 20 | 40–160 | Лёгкие конвейеры |
| М40 | 40 | 63–250 | Средние конвейеры |
| М80 | 80 | 80–315 | Тяжёлые конвейеры |
| М160 | 160 | 100–500 | Горнодобыча |
| М315 | 315 | 160–630 | Тяжёлое оборудование |
Для тяговых сварных цепей типа А по ГОСТ 2319-81 предусмотрены калибры от 5 до 16 мм. Цепь калибра 5 мм имеет шаг 18,5 мм, рабочую нагрузку 2,5 кН и разрушающую нагрузку 10 кН. Цепь калибра 16 мм имеет шаг 45 мм, рабочую нагрузку 25,5 кН и разрушающую нагрузку 102 кН. Такое разнообразие позволяет подобрать цепь практически для любого конвейера, от лёгких сборочных линий до тяжёлых горно-обогатительных комплексов.
Сферы применения
Тяговые цепи находят применение в тех отраслях, где требуется перемещение сыпучих, кусковых или штучных грузов в горизонтальной или наклонной плоскости. Благодаря разнообразию конструктивных исполнений и материалов они способны работать в самых разных условиях — от чистых сборочных цехов до агрессивных сред и абразивных материалов.
- Горнодобывающая промышленность (скребковые и пластинчатые конвейеры с тяговыми цепями применяются для перемещения угля, руды, щебня и других сыпучих материалов; в этих условиях особенно важна износостойкость цепи и её способность работать с абразивными материалами).
- Металлургия (тяговые цепи используются в оборудовании для перемещения горячего металла, окатышей, агломерата; применяются специальные жаропрочные исполнения, способные выдерживать высокие температуры).
- Сельское хозяйство (тяговые цепи используются в зерноуборочных комбайнах, кормораздатчиках, навозоуборочных транспортерах; цепи типа А с присоединительными элементами в виде скребков и планок обеспечивают надёжное перемещение зерна и продуктов его переработки).
- Химическая промышленность (для перемещения сыпучих химических продуктов и агрессивных сред применяются цепи из специальных коррозионностойких сталей; конструкция цепи должна исключать застой материала и обеспечивать возможность промывки).
- Пищевая промышленность (цепи из коррозионностойких сталей с соответствующими допусками применяются в конвейерах для перемещения пищевых продуктов; важными требованиями являются гигиеничность, возможность очистки и отсутствие вредных выделений).
- Строительство (тяговые цепи используются в бетоносмесительных установках, конвейерах для подачи инертных материалов, оборудовании для производства строительных смесей).
Отдельно следует отметить применение тяговых цепей в конвейерах специального назначения: подвесных, тележечных, люлечных, эскалаторах и пассажирских конвейерах. В этих случаях к цепям предъявляются дополнительные требования по точности изготовления, плавности хода и безопасности.
Расчёт и подбор цепи
Правильный подбор тяговой цепи для конкретного конвейера требует выполнения расчётов, которые позволяют определить, обеспечит ли выбранная цепь требуемую производительность и долговечность при заданных условиях эксплуатации. Основными критериями работоспособности являются прочность цепи, износостойкость шарниров и долговечность рабочих органов.
Исходными данными для расчёта служат производительность конвейера, длина транспортирования, угол наклона, характеристики перемещаемого груза, а также условия окружающей среды. На основе этих данных определяется требуемое тяговое усилие, которое должна развивать цепь.
Тяговое усилие на приводной звёздочке конвейера определяется суммой сопротивлений на рабочей и холостой ветвях, а также сопротивлений на отклоняющих и поворотных устройствах. Для горизонтального конвейера с грузонесущими элементами, движущимися по направляющим, тяговое усилие можно определить по следующей зависимости:
Fт = k · (qгр + qц) · L · g · w + qц · L · g · wх
В этой формуле qгр — погонная масса груза (кг/м), qц — погонная масса цепи с рабочими органами (кг/м), L — длина конвейера (м), g — ускорение свободного падения (м/с²), w и wх — коэффициенты сопротивления движению гружёной и холостой ветвей, k — коэффициент, учитывающий дополнительные сопротивления на поворотных устройствах.
После определения тягового усилия выполняется проверка цепи на прочность по разрушающей нагрузке:
n = Fразр / Fт ≥ [n]
где Fразр — разрушающая нагрузка цепи по стандарту, [n] — допускаемый коэффициент запаса прочности. Для тяговых цепей, работающих при спокойной нагрузке, [n] принимается равным 6,0–7,0. При наличии динамических нагрузок, толчков и ударов коэффициент запаса увеличивается до 8,0–10,0.
Важным этапом является проверка износостойкости шарниров, которая выполняется по среднему давлению в шарнире:
pш = Fт / (Bвн · dвал) ≤ [pш]
где Bвн — ширина внутреннего звена, dвал — диаметр валика, [pш] — допускаемое давление в шарнире. Значение [pш] зависит от условий смазки и скорости движения цепи и обычно составляет от 10 до 30 МПа для тяговых цепей.
При проектировании конвейера также необходимо определить число зубьев приводных звёздочек, которое для тяговых цепей обычно принимается не менее 8–10. Меньшее число зубьев приводит к увеличению неравномерности движения и износа цепи, большее — к увеличению габаритов звёздочки.
Часто задаваемые вопросы
Тяговая цепь служит для перемещения грузов и несёт на себе рабочие органы. Приводная цепь передаёт крутящий момент между валами. Условия работы тяговой цепи тяжелее из-за абразивного воздействия.
Основным стандартом является ГОСТ 588-81 для пластинчатых тяговых цепей. Для сварных цепей типа А применяется ГОСТ 2319-81. Эти стандарты устанавливают типы, параметры и размеры цепей.
Наиболее распространены стали марок 45, 40Х и 65Г. Сталь 65Г содержит от 0,62 до 0,70 процента углерода. После термической обработки предел текучести достигает 785 МПа.
Для спокойной нагрузки запас прочности принимается от 6 до 7. При ударных нагрузках он увеличивается до 8–10. Расчёт ведётся по отношению разрушающей нагрузки к тяговому усилию.
Буква М указывает на тип цепи. Число 112 обозначает разрушающую нагрузку в килоньютонах. Шаг цепи для этого типоразмера составляет от 80 до 400 мм.
Срок службы зависит от условий эксплуатации и качества обслуживания. При правильной смазке и натяжении ресурс может превышать 20 тысяч часов. Замена производится при удлинении цепи на 2–3 процента.
Заключение
Тяговая цепь представляет собой ответственный элемент конвейерного оборудования, от правильного выбора и обслуживания которого зависит бесперебойная работа всего производственного комплекса. Разнообразие конструктивных типов — пластинчатые, сварные, литые и комбинированные цепи — позволяет подобрать оптимальное решение для каждого конкретного применения, будь то перемещение угля в шахте, зерна на элеваторе или готовой продукции на сборочной линии.
При выборе цепи необходимо учитывать весь комплекс факторов: характер перемещаемого груза, условия окружающей среды, требуемую производительность и долговечность. Соблюдение рекомендаций производителей по монтажу, натяжению и смазке цепи является обязательным условием для достижения расчётного срока службы. Регулярный контроль состояния цепи позволяет своевременно выявлять износ и предотвращать аварийные остановки оборудования.
Источники
- Docs.cntd.ru - официальные ГОСТы и технические условия
- Dokipedia.ru - ГОСТ 588-81. Цепи тяговые пластинчатые
- Meganorm.ru - нормативная документация
- Matweb.com - свойства материалов и сталей
- Ohranatruda.ru - ГОСТ 588-81 с примерами обозначений
Примечание: Текст подготовлен с использованием технологий искусственного интеллекта на основе проверенных источников. Все данные перепроверены на актуальность 2025-2026 года.
Как купить Цепь тяговая в Новосибирске ?
- Позвонить на региональный номер: Новосибирск +7 (383) 207-96-33;
- Бесплатно позвонить по номеру горячей линии: 8-800-511-82-38, действующему по всей территории РФ;
- Отправить заявку в электронном виде на адрес: nsk@snabtechmet.ru;
- Посетить офис отдела продаж по адресу: 630099, г. Новосибирск, ул. Депутатская, зд. 46;
- Воспользоваться формой обратной связи на сайте и получить консультацию менеджера.
Наши преимущества:
- Индивидуальный подход, подбор выгодных условий для каждого клиента;
- Сопровождение на каждом этапе сделки;
- Большой выбор марок и широкий типоразмерный ряд для решения различных задач;
- Возможность купить товар оптом и в розницу;
- Возможность наличного и безналичного расчета;
- Предоставление сопутствующих услуг: металлообработка, ответхранение на наших складских площадках, упаковка;
- Возможность отсрочки платежа;
- Контроль качества товара, соответствие продукции действующим стандартам и нормам производства, предоставление сопроводительной документации и технических карт;
- Возможность производства изделий нестандартных размеров по чертежам клиента;
- Выгодные условия доставки при помощи ТК (ТК предоставляют нашей компании скидки на свои услуги);
- Наличие собственного автопарка низкой, средней и высокой грузоподъемности и спец. оборудования для погрузки и разгрузки на складах;
- Возможность доставки и самовывоза (возьмите с собой документы, удостоверяющие личность, чтобы попасть на охраняемую складскую территорию).
Похожие категории
Грузовая цепь
Цепь круглозвенная